工件坐标系与零点偏置
Work coordinate system and offsets
用大白话说
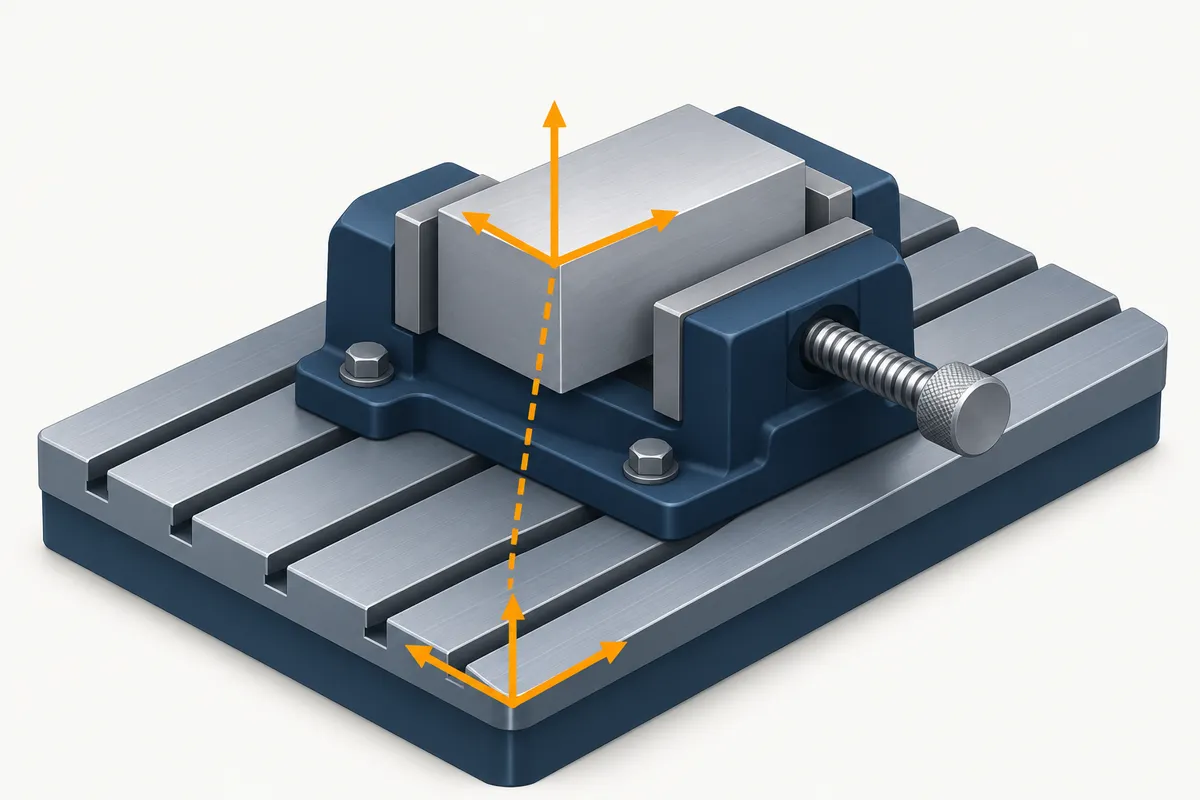
机床有自己固定的零点。程序却是从零件上的某个角写起的。告诉机床零件的角在哪里,是开切前的最后一步;说错了,零件就废了。
它是什么
机床有自己固定的零点。程序则以工件零点为基准编写,工件零点存为零点偏置(G54 到 G59)。用碰边找零或用测头设定工件零点,程序就和真实零件对上了。
对做产品的意义
它是撞机和报废的常见来源,也是自动生成工序卡和自动测头找零要解决的问题。
Work coordinate system and offsets
机床有自己固定的零点。程序却是从零件上的某个角写起的。告诉机床零件的角在哪里,是开切前的最后一步;说错了,零件就废了。
机床有自己固定的零点。程序则以工件零点为基准编写,工件零点存为零点偏置(G54 到 G59)。用碰边找零或用测头设定工件零点,程序就和真实零件对上了。
它是撞机和报废的常见来源,也是自动生成工序卡和自动测头找零要解决的问题。