顺铣与逆铣
Climb and conventional milling
用大白话说
旋转的刀具贴着金属走,方向只有两种。一种走法每个齿先咬一大口再轻轻收尾;另一种是先蹭后咬。前一种更温柔,也是数控机床的常规选择。
它是什么
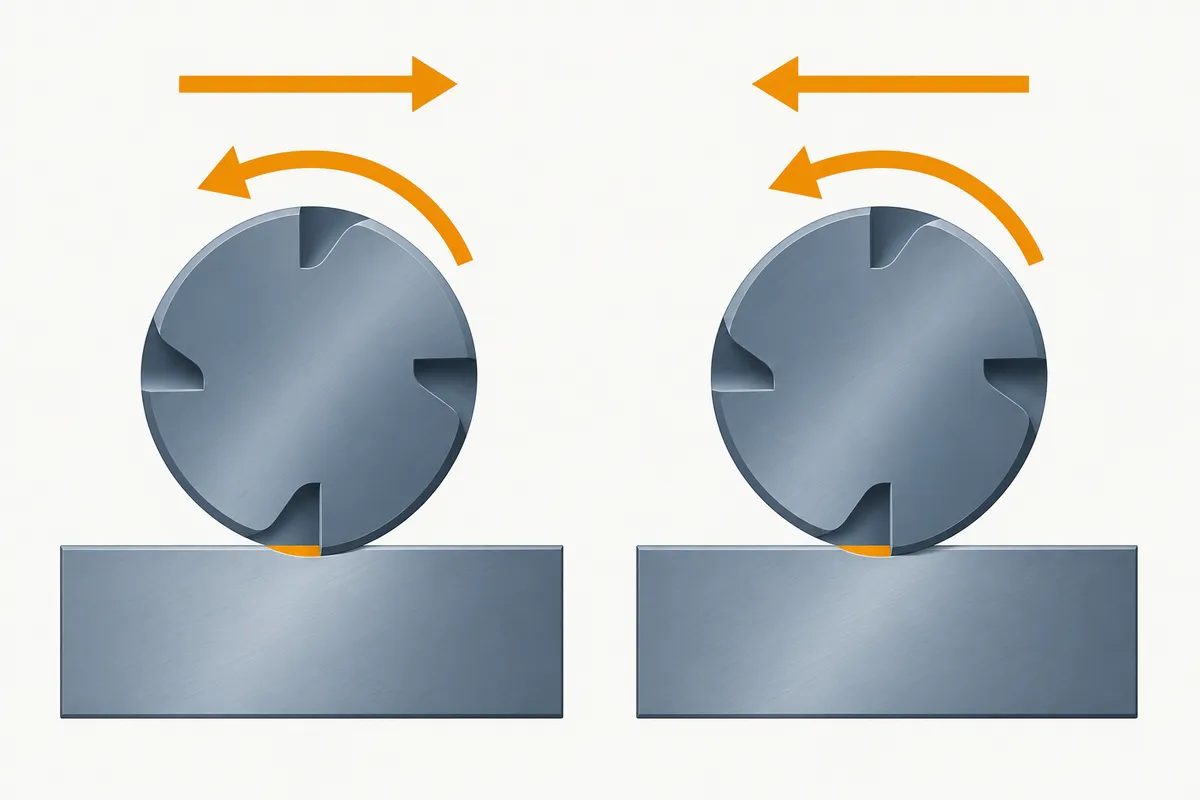
顺铣时,切削处的刀齿运动方向与进给方向一致,切屑从厚切到薄:热量少、表面好、刀具寿命长,是数控机床的默认选择。逆铣正好相反,用于带硬皮的毛坯或有反向间隙的机床。
对做产品的意义
这是刀具路径的属性之一,优化器必须遵守。
Climb and conventional milling
旋转的刀具贴着金属走,方向只有两种。一种走法每个齿先咬一大口再轻轻收尾;另一种是先蹭后咬。前一种更温柔,也是数控机床的常规选择。
顺铣时,切削处的刀齿运动方向与进给方向一致,切屑从厚切到薄:热量少、表面好、刀具寿命长,是数控机床的默认选择。逆铣正好相反,用于带硬皮的毛坯或有反向间隙的机床。
这是刀具路径的属性之一,优化器必须遵守。